หลายครั้งในโรงงาน…
November 22, 2026
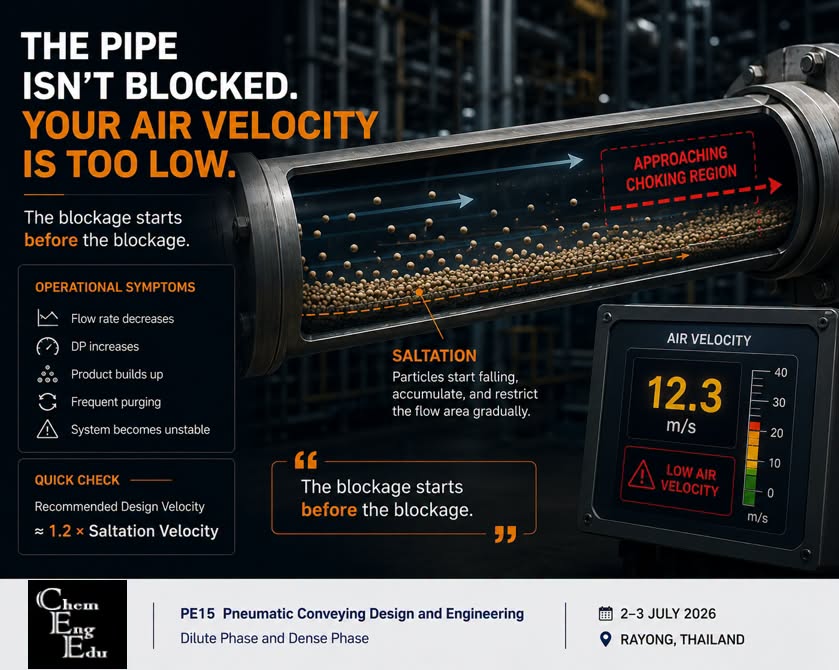
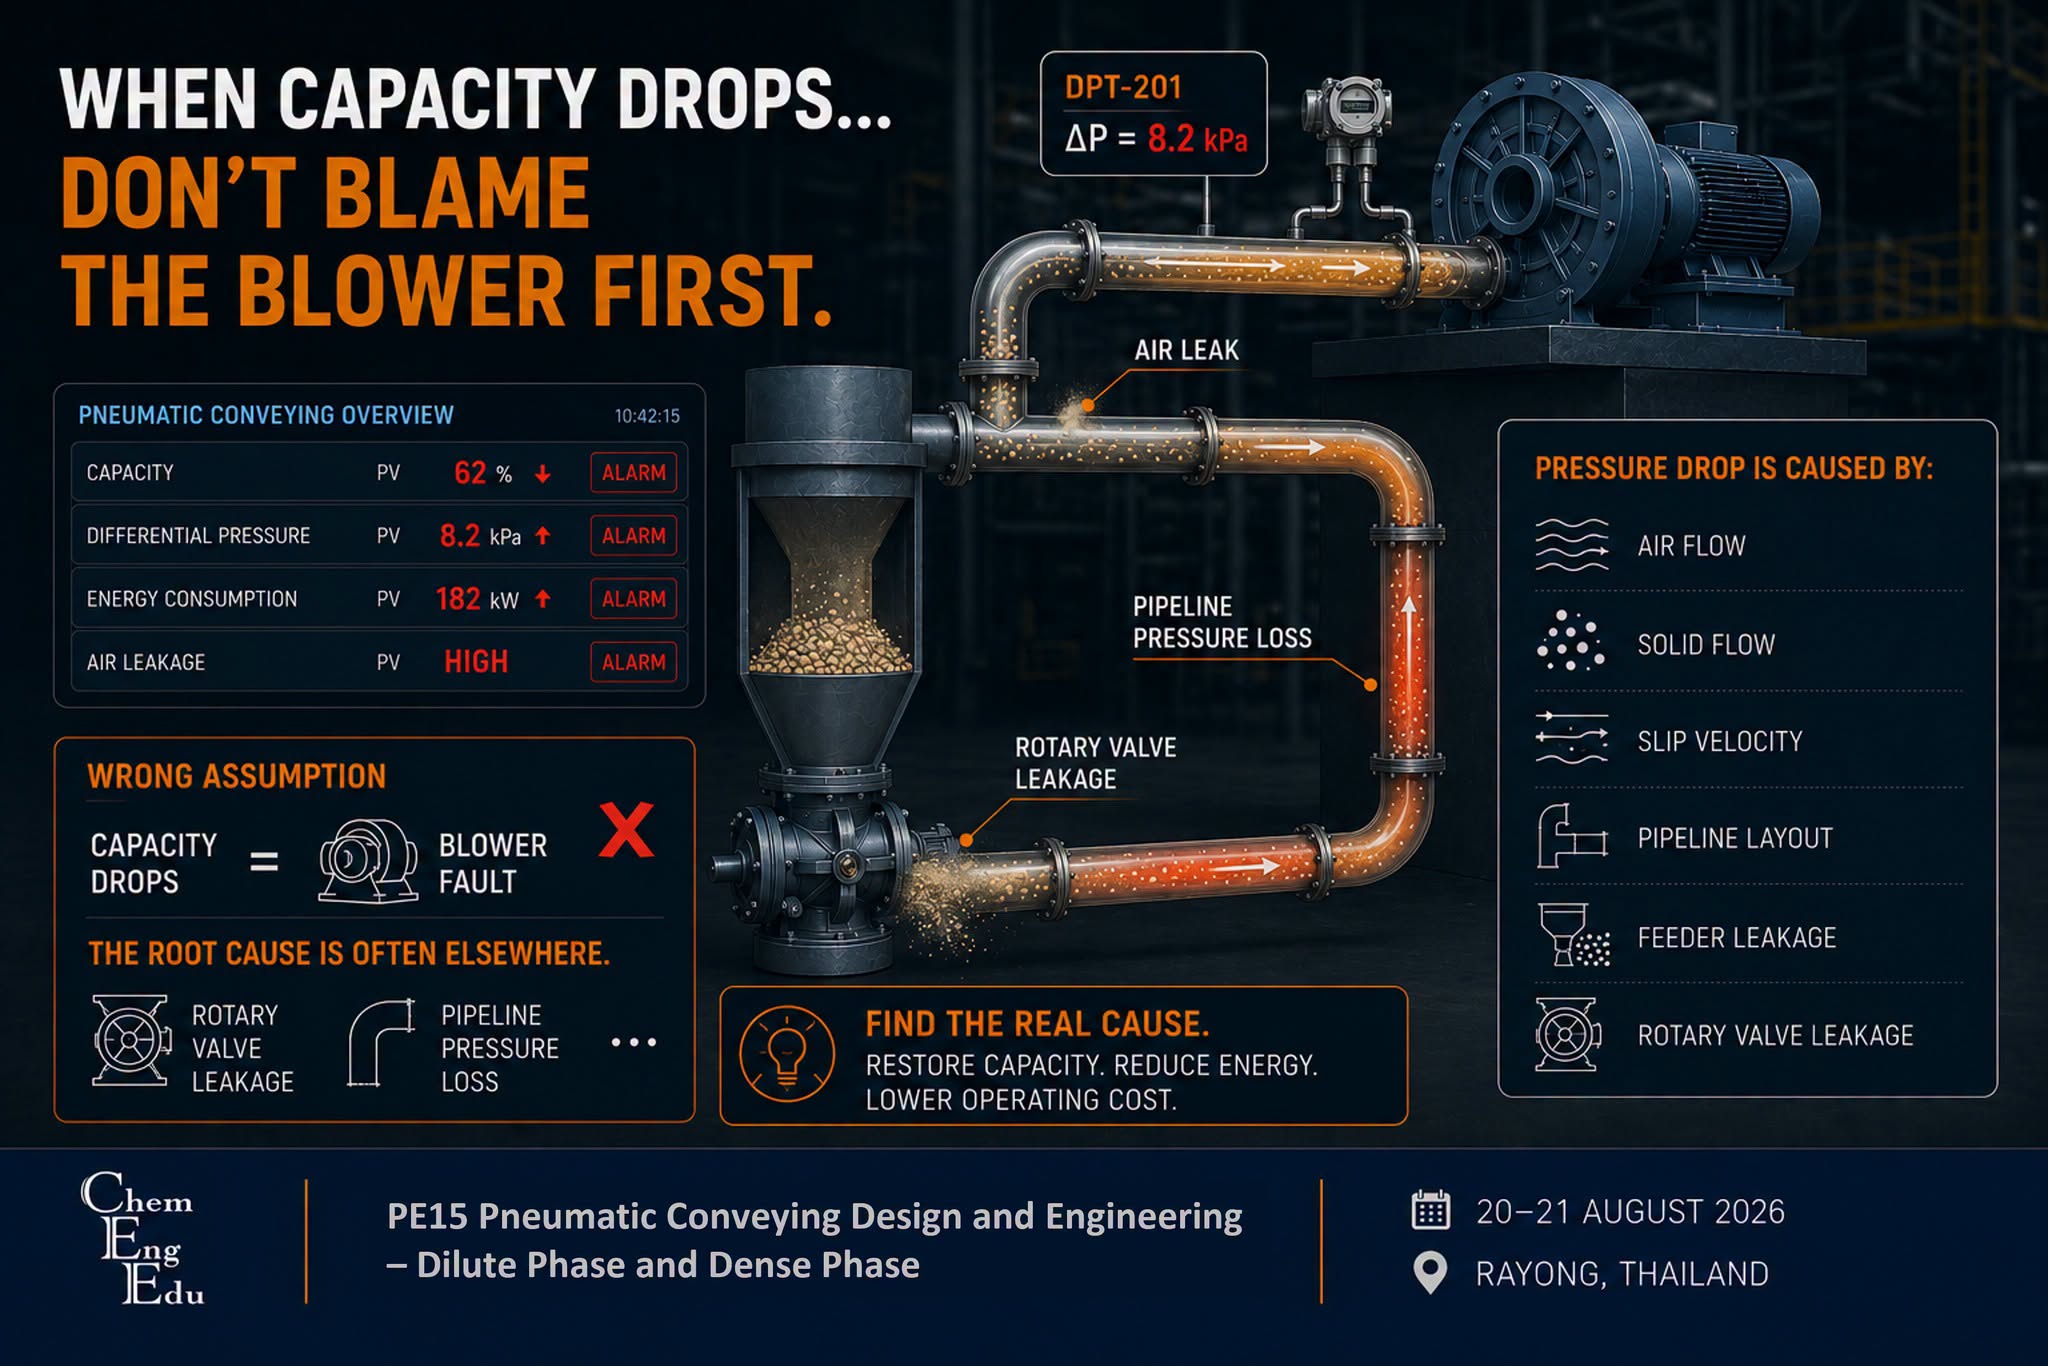
Operator โทรมาบอกว่า “ท่อตันแล้วครับ”
อาการที่เห็นก็เหมือนท่อตันทุกอย่าง
– Conveying rate ลดลง
– Differential Pressure สูงขึ้น
– Product เริ่มค้างในท่อ
– ต้องเคาะท่อเป็นระยะ
– ต้อง Blow Line หรือ Purge บ่อยขึ้น
– ระบบเดินไม่ค่อยนิ่ง
สุดท้าย… ทุกคนสรุปว่า “Pipe Blockage.”
แต่ในหลายกรณี… ท่อยังไม่ตันเลย
—–
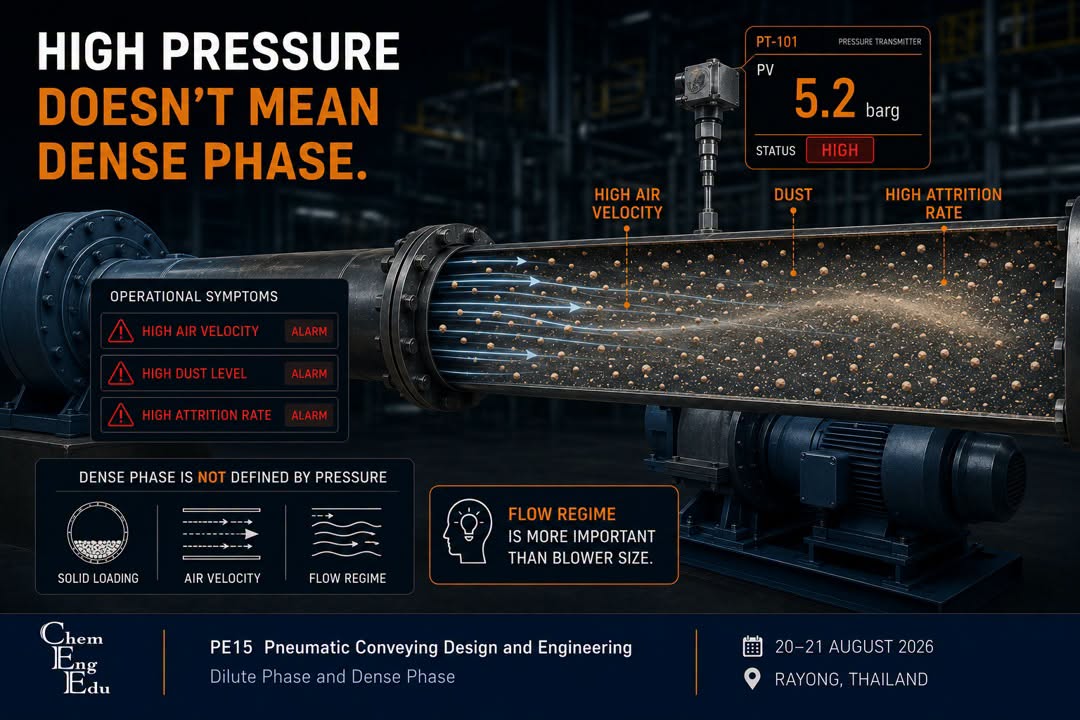
สิ่งที่กำลังเกิดขึ้นจริง อาจเป็น Saltation
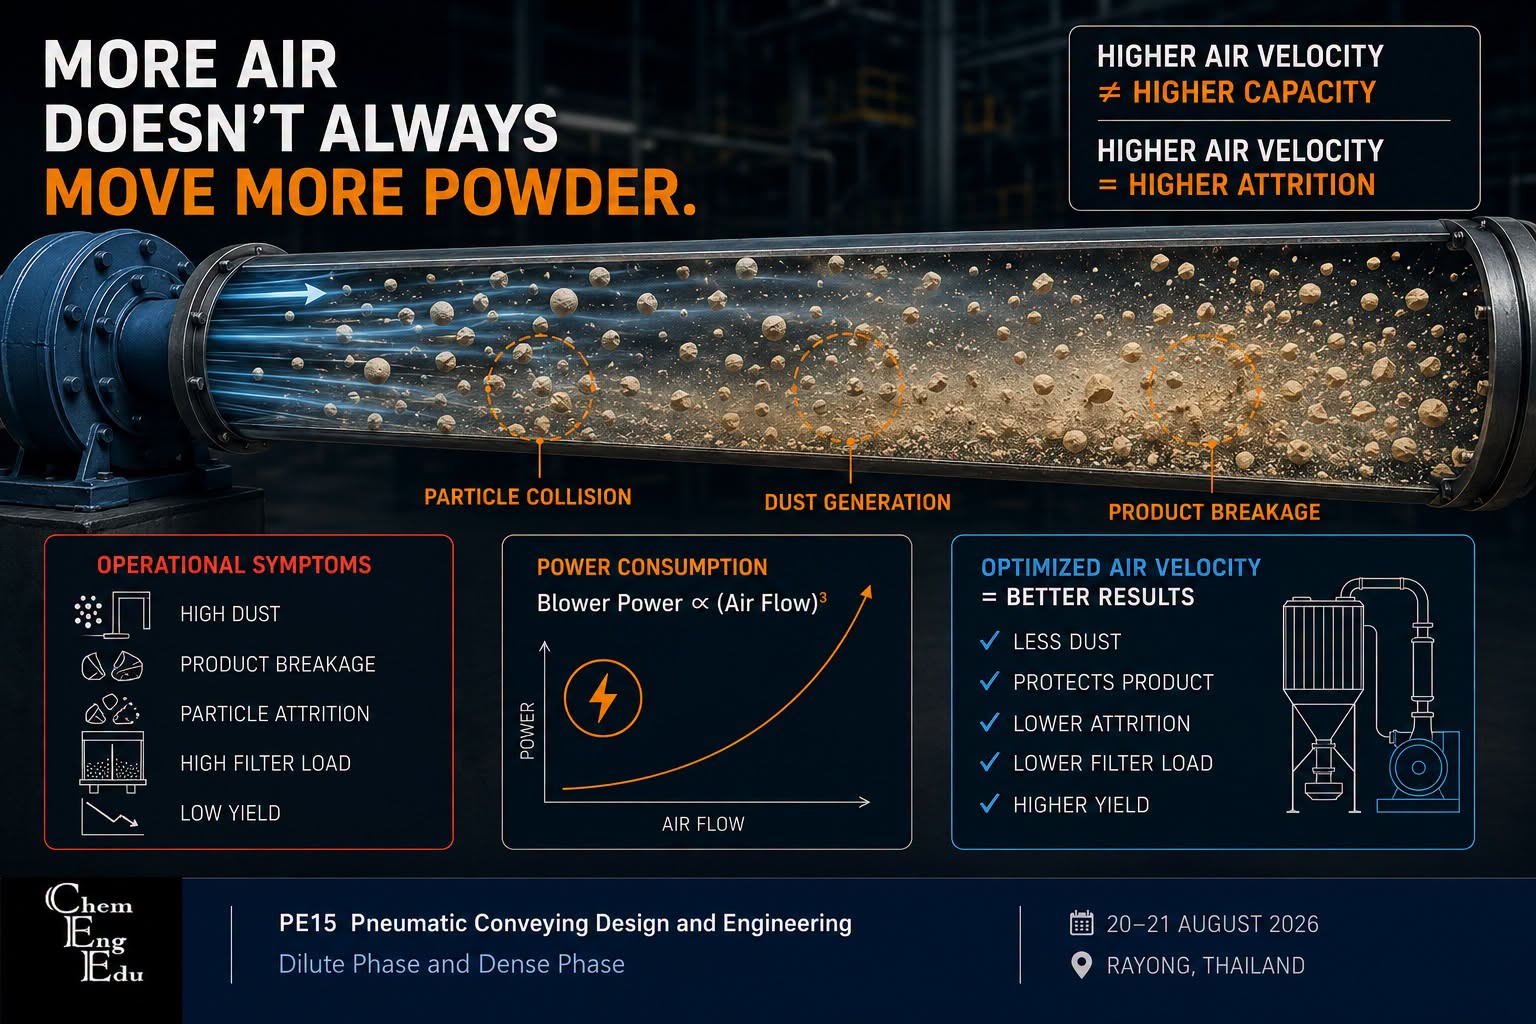
เมื่อ Air Velocity ลดลงต่ำกว่าค่าที่เหมาะสม Particle จะเริ่มลอยตัวไม่ไหว
เม็ดวัสดุค่อย ๆ ตกลงมากองที่ก้นท่อ ตอนแรกมีเพียงบางส่วน แต่เมื่อสะสมมากขึ้นเรื่อย ๆ
– พื้นที่หน้าตัดของท่อก็เล็กลง
– Pressure Drop สูงขึ้น
– Flow Rate ลดลง
จนสุดท้าย… จึงกลายเป็น Choking และ Pipe Blockage ที่แท้จริง
พูดอีกแบบคือ Blockage ไม่ได้เกิดขึ้นทันที มันค่อย ๆ สร้างตัวเองอยู่ภายในท่อ

—–
สิ่งที่พบได้บ่อยในหน้างานคือ เมื่อเห็น Flow ลดลง
หลายคนเลือก “เพิ่มแรงดันลม เดี๋ยวก็ไป”
แต่การเพิ่ม Pressure อย่างเดียว
ไม่ได้หมายความว่า Air Velocity จะเพียงพอสำหรับพยุง Particle เสมอไป
หากความเร็วลมยังต่ำกว่าค่า Saltation Velocity
เม็ดวัสดุก็ยังตกลงพื้นท่อได้เหมือนเดิม
—–
สำหรับระบบ Dilute Phase Pneumatic Conveying
แนวทางการออกแบบที่ใช้กันทั่วไปคือ

Design Air Velocity ≈ 1.2 × Saltation Velocity
การเผื่อความเร็วลมเล็กน้อย ช่วยลดโอกาสเกิด Saltation
ก่อนที่มันจะพัฒนาไปเป็น Choking และ Blockage
—–
หลายครั้ง… การแก้ปัญหาไม่ได้เริ่มจาก “ท่อนี้ตันหรือยัง?”
แต่ควรเริ่มจาก “Air Velocity ยังสูงพอที่จะพยุงวัสดุอยู่หรือไม่?”
เพราะในระบบ Pneumatic Conveying
The blockage starts before the blockage.





เราใช้คุกกี้เพื่อพัฒนาประสิทธิภาพ และประสบการณ์ที่ดีในการใช้เว็บไซต์ของคุณ คุณสามารถศึกษารายละเอียดได้ที่ นโยบายความเป็นส่วนตัว และสามารถจัดการความเป็นส่วนตัวเองได้ของคุณได้เองโดยคลิกที่ ตั้งค่า


